
Copyright © 2022 Adewo Automation Equipment Co., ltd. Todos os direitos reservados.
Links Sitemap RSS XML política de Privacidade

O processamento da regra de vinco por trás da embalagem
A embalagem pode parecer simples por fora, mas o desempenho final de uma caixa é determinado por muitos detalhes dentro de sua estrutura. Uma embalagem precisa ser dobrada na posição correta, aberta suavemente, permanecer estável durante a produção e, em alguns casos, rasgar ou separar-se de forma controlada.
Esses requisitos são traduzidos em diferentes estruturas de linha durante a fabricação de moldes. As regras de vinco, linhas de corte, perfuração e ponte têm finalidades diferentes e suas posições precisam corresponder ao design da embalagem.
Para os fabricantes de moldes, o desafio não é simplesmente preparar linhas de diferentes comprimentos. A tarefa mais importante é garantir que cada linha processada corresponda à estrutura exigida pela embalagem final.
Nem todas as partes de um pacote precisam do mesmo processamento
Uma caixa dobrável normalmente contém painéis, seções dobráveis, aberturas e áreas de conexão. Essas diferentes partes não desempenham a mesma função, portanto nem sempre podem utilizar o mesmo tipo de linha.
Uma regra de vinco é usada principalmente para criar uma linha de dobra controlada. Ele orienta o papelão para dobrar em uma posição predeterminada sem cortá-lo completamente.
O corte é usado onde o material precisa ser completamente separado. A perfuração é adequada para áreas que necessitam de rasgo controlado, enquanto a ponte pode manter seções selecionadas conectadas após o corte.
Numa única matriz, estas estruturas podem trabalhar juntas. O resultado final depende não apenas do método de processamento individual, mas também do posicionamento correto de cada linha em relação às demais.
Corte: Preparando os Comprimentos Necessários
Antes que a régua de vinco possa ser montada em uma matriz, ela primeiro precisa ser preparada de acordo com as dimensões do projeto da matriz.
Diferentes seções de uma caixa requerem comprimentos diferentes. As seções de corte externas, seções dobráveis e estruturas especiais podem exigir diferentes comprimentos de linha.
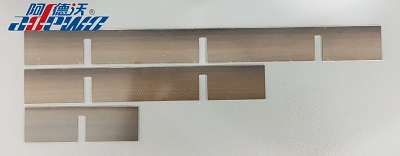
Se uma linha for cortada muito longa ou muito curta, isso poderá afetar sua posição durante a montagem da matriz. Em estruturas de matrizes mais complexas, mesmo pequenas diferenças podem dificultar a instalação ou afetar a forma como as seções processadas correspondem ao projeto original.
É por isso que a identificação do comprimento, a classificação e o corte são etapas importantes na preparação da linha.
Para fabricantes que lidam com vários designs de caixas ao mesmo tempo, a identificação automática de diferentes comprimentos de linha também pode simplificar o processo de preparação e reduzir a necessidade de separar manualmente os materiais antes da montagem.
Perfuração: Criando um rasgo controlado
Nem todo pacote é projetado para abrir apenas dobrando.
Muitas caixas e embalagens de papelão incluem seções destacáveis, áreas de fácil abertura ou outras estruturas que precisam ser separadas manualmente. Para estas aplicações, uma linha de corte contínua faria com que a secção se separasse demasiado cedo.
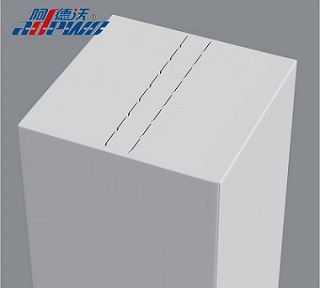
Em vez disso, a perfuração cria uma estrutura de corte intermitente. As seções não cortadas mantêm a embalagem conectada antes de abri-la, enquanto as seções cortadas fornecem um caminho definido para rasgar.
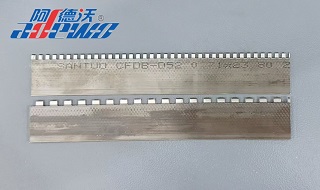
A disposição da perfuração precisa corresponder à estrutura da embalagem e ao método de abertura pretendido. Corte demais pode enfraquecer a conexão, enquanto corte insuficiente pode dificultar o rasgo da embalagem.
É por isso que a perfuração é um requisito de processamento diferente do corte e do vinco.
Ponte: Manutenção de pontos de conexão
Outro requisito comum é manter as partes selecionadas do cartão conectadas após o corte.
A ponte cria pontos de conexão específicos ao longo da linha processada. Esses pontos ajudam a manter a integridade da chapa durante a produção, manuseio ou operações subsequentes.
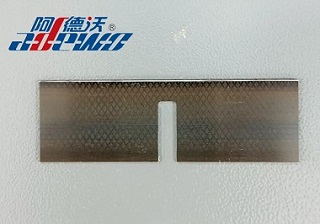
Para algumas estruturas de matrizes, uma única ponte não é suficiente. Vários pontos de conexão podem ser necessários ao longo de uma seção, e é aí que a multiponte se torna útil.
Alguns projetos também podem exigir pontes em ambos os lados, com posições de ponte correspondentes em ambos os lados da linha.
A localização, o número e a disposição das pontes precisam ser considerados juntamente com o projeto da matriz. O seu objectivo não é simplesmente adicionar pontos de ligação, mas fornecer o equilíbrio necessário entre o corte e a ligação restante.
Lábios: Melhorando o Corte de Cantos
Algumas estruturas de papelão exigem processamento adicional no final de uma linha, especialmente onde várias linhas se encontram ou onde um canto limpo é importante.
Lipping cria um entalhe no final da regra. No corte e vinco de caixas de papelão, isso pode ajudar a reduzir resíduos de papelão nos cantos após o corte, resultando em cantos mais limpos.
Lipping também pode ajudar a reduzir a interferência quando as regras se cruzam ou são agrupadas. Isto se torna mais relevante quando a matriz contém estruturas de linhas compactas ou complicadas.
Embora o entalhe processado seja pequeno, ele pode afetar a interação entre as linhas adjacentes e a qualidade da caixa acabada.
Como essas linhas são preparadas antes da montagem da matriz?
O processo de preparação começa com o design digital da matriz.
Uma vez determinadas as informações de linha necessárias, diferentes comprimentos precisam ser identificados e classificados. As linhas podem então ser cortadas em seus comprimentos especificados, enquanto as seções que requerem processamento especial podem receber estruturas relacionadas a perfuração, ponte, rebordo ou decapagem.
Para um fabricante de moldes, essas etapas estão intimamente ligadas. O comprimento de corte, a posição de processamento e a montagem final precisam corresponder ao arquivo de projeto original.
À medida que as estruturas das embalagens se tornam mais detalhadas, a preparação manual pode envolver medições, classificação e processamento mais repetidos. Um processo de preparação automatizado mais organizado pode, portanto, ajudar a tornar mais consistente a transição do design digital para a matriz física.
ADEWO ABM-X1E PROMáquina de corte e classificação de comprimento
A máquina de corte e classificação de comprimento ADEWO ABM-X1E PRO combina identificação e classificação automática de comprimento de linha com corte e múltiplas funções de processamento de linha.
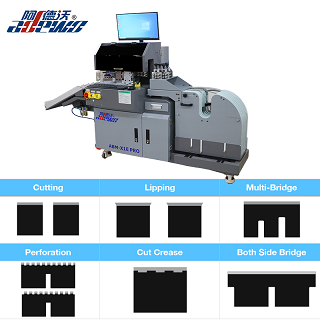
Projetada para aplicações de fabricação de matrizes, a máquina suporta 7 bobinas de lâminas e lida com espessuras de lâminas de 0,71, 1,05 e 1,42 mm, com alturas de lâminas de 22 a 60 mm.
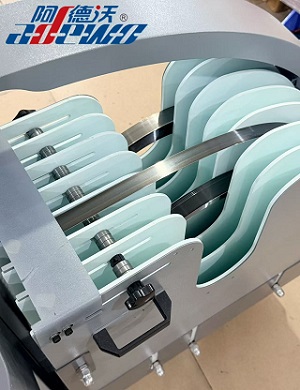
Suas funções de processamento incluem:
Classificação de comprimento
Corte
Lábios
Multi-ponte
Ponte de ambos os lados
Perfuração
A máquina suporta formatos de arquivo DXF e DWG, permitindo que informações de processamento sejam preparadas a partir de arquivos de design de matriz comumente usados.
| Espessura de regra opcional | 0,71,1,05,1,42 mm |
| Altura da regra suportada | 22-60 mm |
| Três funções de ferramentas |
Ponte, corte, lábios, ponte de ambos os lados |
| Quatro funções de ferramentas | Ponte, corte, borda, perfuração, ponte lateral |
| Funções opcionais | Corte de vinco, corte de Conner, regra de vinco de 4 pontos/8 pontos, regra de decapagem |
| Peso da máquina | 330kg |
| Dimensão Geral | 1750*760*1250mm(CxLxA) |
Do design da embalagem ao processamento da linha
Uma embalagem pode parecer simples quando vista como um produto acabado, mas o seu desempenho de dobragem, abertura, rasgo e remoção de resíduos estão intimamente ligados à estrutura da matriz por trás dela.
Uma regra de vinco define onde o cartão é dobrado. O corte determina onde o material se separa. A perfuração cria um caminho de ruptura controlado, enquanto a ponte mantém as conexões selecionadas. As estruturas relacionadas ao rebordo e decapagem atendem a requisitos mais específicos da matriz.
Cada processo tem sua finalidade, mas nenhum deles existe independentemente do design da embalagem.
O arquivo digital da matriz define a estrutura necessária e a preparação precisa da linha transforma essas informações em linhas processadas prontas para a montagem da matriz. Essa conexão entre o design da embalagem, a construção da matriz e o processamento da linha é o que permite que pequenos detalhes em um design digital se tornem funções confiáveis na embalagem final.
Próximo:
Como fazer matrizes para sacos de papel
Copyright © 2022 Adewo Automation Equipment Co., ltd. Todos os direitos reservados.
Links Sitemap RSS XML política de Privacidade