
Copyright © 2022 Adewo Automation Equipment Co., ltd. Todos os direitos reservados.
Links Sitemap RSS XML política de Privacidade

Sacolas de papel estão por toda parte – supermercados, lojas de varejo, balcões de entrega de comida. Mas por trás de cada saco de papel limpo e bem dobrado há uma ferramenta que a maioria das pessoas nunca vê: o dado. Uma matriz de saco de papel é uma placa de compensado com lâminas de aço afiadas (regra de corte) e réguas de vinco colocadas em ranhuras cortadas a laser. Quando pressionado sobre o papel, ele corta o formato do saco e cria as linhas de dobra em um único movimento.
Se você atua no ramo de embalagens, saber como essas matrizes são feitas – e como fazê-las com mais rapidez e precisão – pode fazer uma diferença real na sua produção. Este guia orienta você passo a passo pelo processo completo de fabricação da matriz.
Antes de prosseguirmos com as etapas, vamos esclarecer o que você está realmente construindo.
Uma matriz de saco de papel é uma matriz de aço. Possui três partes principais:
- Placa de matriz: Uma placa de compensado grosso, geralmente de 12 a 18 mm, feita de folheados de bétula ou bordo. Ele precisa ser forte, plano e estável – porque qualquer empenamento prejudicará todo o molde.
- Regras de corte: Lâminas finas de aço, geralmente com 2 ou 3 pontos de espessura, que cortam papel.
- Réguas de vinco: Réguas mais curtas e rombas que pressionam as linhas de dobra no papel sem cortá-lo.
Um designer cria um layout de matriz em software CAD (AutoCAD, Illustrator ou Cimex), usando diferentes cores ou camadas para separar as linhas de corte das linhas de vinco. O arquivo é exportado como DXF ou DWG – os formatos padrão para software de fabricação de matrizes. Em seguida, o processo segue para a oficina.
Antes de começar, certifique-se de ter:
Placa de matriz: compensado de qualidade a laser de 12–18 mm (bétula ou bordo)
Réguas de corte: réguas de aço de 2 pontos (0,71 mm) ou 3 pontos (1,07 mm)
- Réguas de vinco: Normalmente 2pt ou 3pt, mais curtas que as réguas de corte
- Material de ejeção de borracha: tiras de borracha colocadas ao redor das réguas para empurrar o papel após o corte
- Arquivo de design CAD: formato DXF ou DWG
- Máquina de corte a laser (ou acesso a uma)
- Equipamento para dobrar regras (manual ou automático)
-Máquina de corte de vinco
Tudo começa com o design. Você precisa de um desenho CAD que mostre exatamente onde a sacola será cortada e onde será dobrada. Pense nisso como um roteiro para o dado.
- Confirme o estilo, tamanho, espessura do papel e estrutura dobrável da bolsa.
- Crie ou receba um arquivo CAD em formato DXF ou DWG.
- Marque claramente três tipos de linhas: linhas de corte (sólidas), linhas de vinco (pontilhadas ou tracejadas) e linhas de perfuração, se necessário.
- Verifique novamente suas dimensões. Um pequeno erro no projeto torna-se um grande erro na matriz.
Quando o design estiver pronto, importe o arquivo DXF para o software de corte a laser.
- Defina a escala e o ponto de origem.
- Mapeie as camadas para que o software saiba quais linhas estão cortando e quais estão vincando.
- Insira a espessura da placa e o tipo de material.
- Defina a potência do laser, velocidade de corte e compensação de corte.
O "corte" é a largura da ranhura que o laser grava na placa. Isto é crítico. Se a ranhura for muito larga, a régua ficará solta e poderá se soltar durante a execução da prensa. Se o slot for muito estreito, a placa pode deformar ou até rachar. As larguras padrão dos slots são 2pt (cerca de 0,71 mm) ou 3pt (cerca de 1,07 mm).
Coloque a placa de madeira compensada na mesa da máquina. Alinhe-o com o ponto zero e prenda-o com firmeza. Uma placa que se desloca durante o corte significa uma matriz arruinada. A maioria das máquinas modernas usa uma sonda ou sistema de acompanhamento automático para ajustar pequenas variações na espessura da placa, mantendo o laser a uma distância consistente.
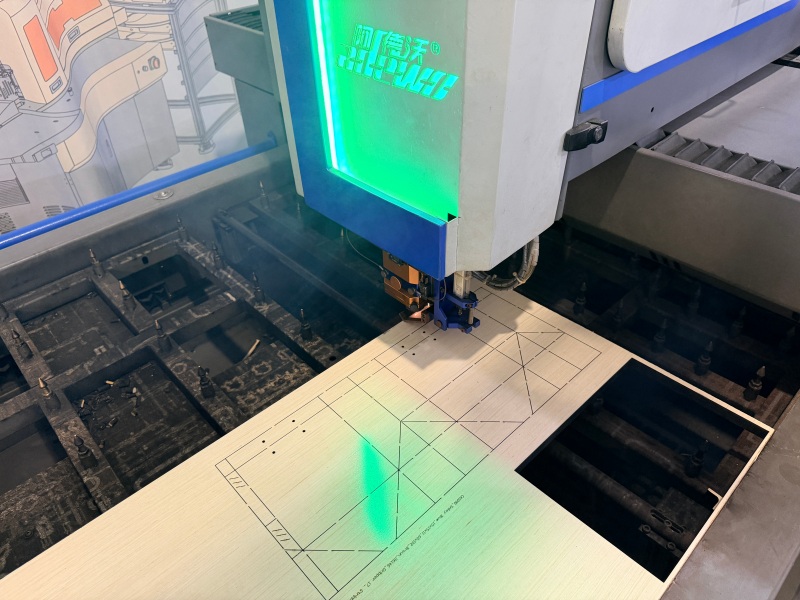
É aqui que a matriz começa a tomar forma. Um laser de CO2 queima ranhuras precisas no compensado ao longo das linhas de corte e vinco.
- Inicie o programa de corte e monitore as primeiras ranhuras.
- Verifique se a largura e a profundidade da ranhura correspondem às suas especificações.
- Preste atenção nas pontes – pequenas seções não cortadas que mantêm a placa do molde unida entre réguas bem espaçadas.
- Após o corte, retire os resíduos e inspecione a placa.
O laser não corta completamente. Ele queima slots profundos o suficiente para manter as regras com segurança, deixando a parte inferior do tabuleiro intacta.
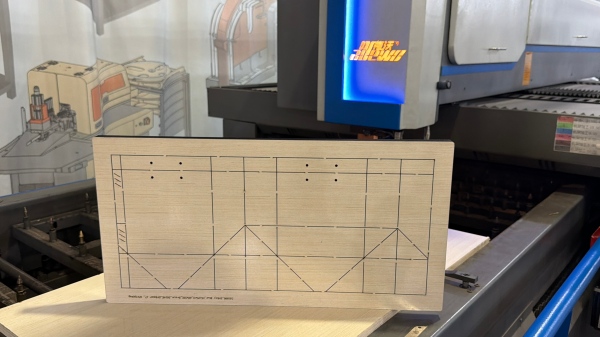
Agora você precisa moldar as réguas de aço para combinar com o design da matriz. As regras de corte são lâminas afiadas; as regras de vinco são contundentes e ligeiramente mais curtas.
- Selecione a espessura e altura corretas da régua para sua placa de molde.
- Dobre as réguas para combinar com as curvas e cantos do design CAD.
- Corte cada regra no comprimento necessário.
- Para formas complexas, pode ser necessário unir (entalhe) as réguas em pontos de tensão para evitar rachaduras.
Nas oficinas manuais, isso é feito com um dobrador de réguas e um cortador de réguas. Em oficinas mais avançadas, uma dobradeira automática cuida de todo o processo a partir de um arquivo digital, dobrando e cortando réguas com muito menos erros manuais.
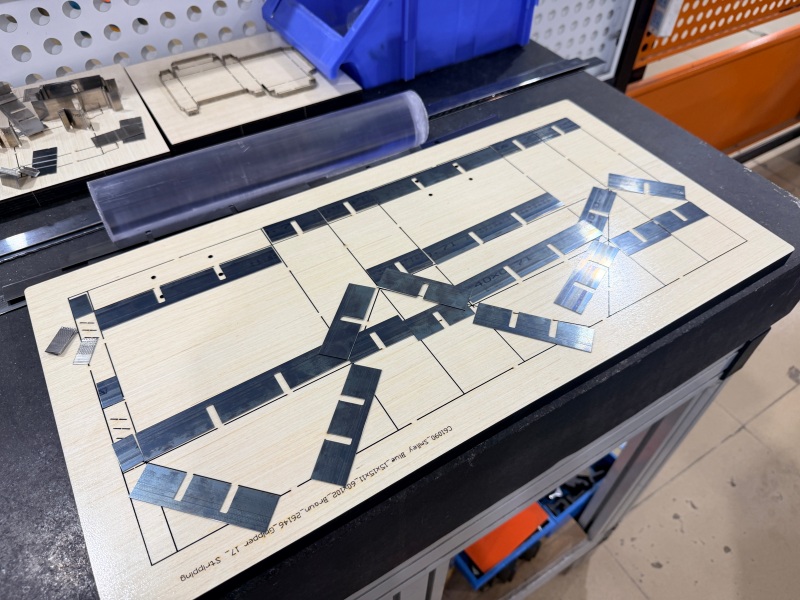
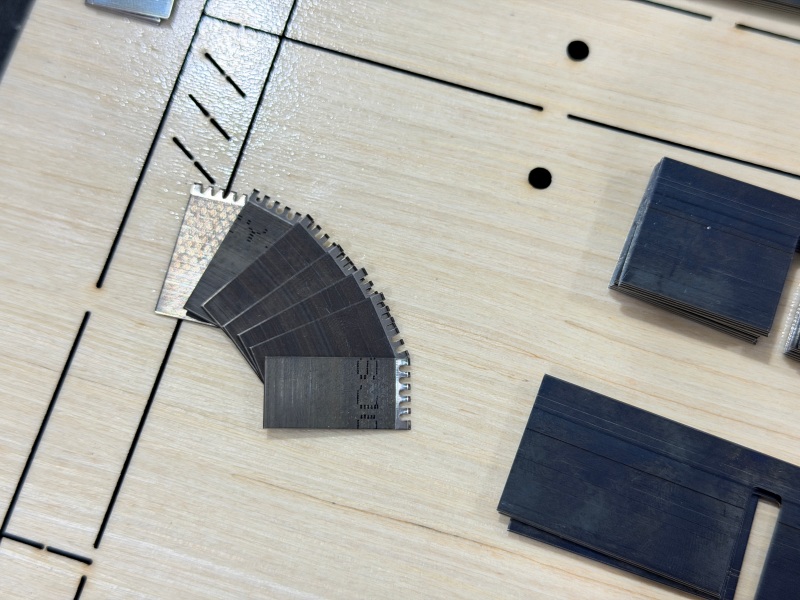
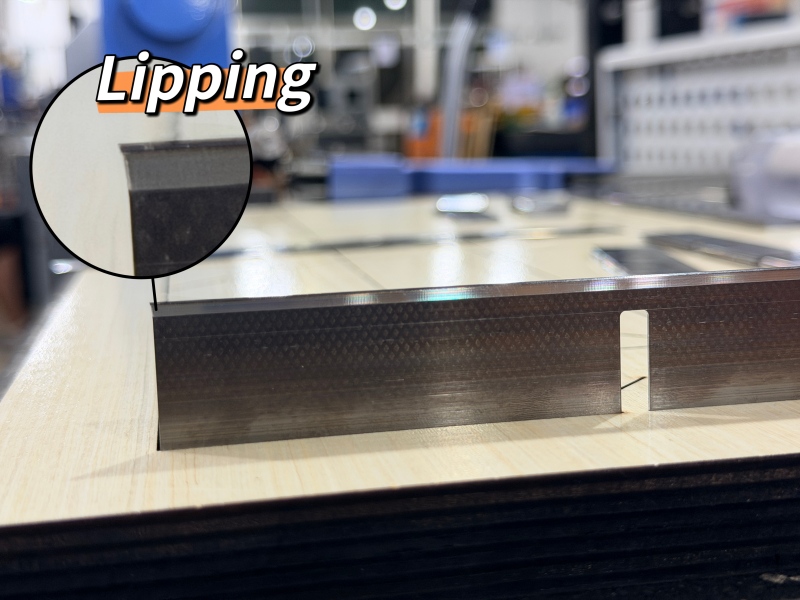
Com a tábua cortada e as réguas moldadas, é hora de montar o dado.
- Insira as réguas de corte nas ranhuras ao longo das linhas de corte.
- Insira regras de vinco ao longo das linhas de vinco.
- Verifique se cada régua está na altura correta e se encaixa perfeitamente em seu slot.
- Certifique-se de que todas as regras estejam niveladas. Uma regra muito alta cortará muito fundo; aquele que ficar muito baixo perderá totalmente o papel.
Esta etapa costuma ser chamada de "inserção de regra" ou "montagem de matriz". É um trabalho detalhado, mas acertar significa a diferença entre um corte limpo e um corte bagunçado.
Depois que as regras estiverem definidas, você precisará de borracha. Tiras de borracha são colocadas ao redor das réguas, um pouco acima da borda cortante. O trabalho deles é simples: quando a matriz pressiona e corta o papel, a borracha empurra o papel para fora da matriz para que não grude.
- Coloque tiras de borracha uniformemente em torno de todas as regras.
- Certifique-se de que a borracha fique mais alta que a borda da régua.
- Verifique se a borracha não bloqueia nenhuma área de corte ou vinco.
- Teste a ejeção pressionando um pedaço de papel contra a matriz e levantando-o.
Antes de a matriz entrar em produção, você precisa testá-la.
- Faça um corte de teste no material real do saco de papel.
- Verifique a qualidade do corte: Os cortes estão limpos? O papel está totalmente cortado?
- Verifique a qualidade do vinco: O papel dobra corretamente ao longo das linhas do vinco? Qualquer rachadura ou rasgo significa que as regras de vinco precisam de ajuste.
- Verifique a ejeção: O papel sai suavemente da matriz?
- Ajuste quaisquer regras ou borracha conforme necessário.
- Quando tudo estiver correto, limpe a matriz, etiquete-a com o tipo e tamanho do saco e guarde-a adequadamente.
Na fabricação de matrizes de saco de papel, as principais etapas do equipamento são cortar a placa de matriz, dobrar as lâminas de aço e preparar as réguas de vinco. Adewo oferece três máquinas que cobrem essas etapas. Cada um pode ser usado separadamente ou como parte de uma pequena linha de produção.
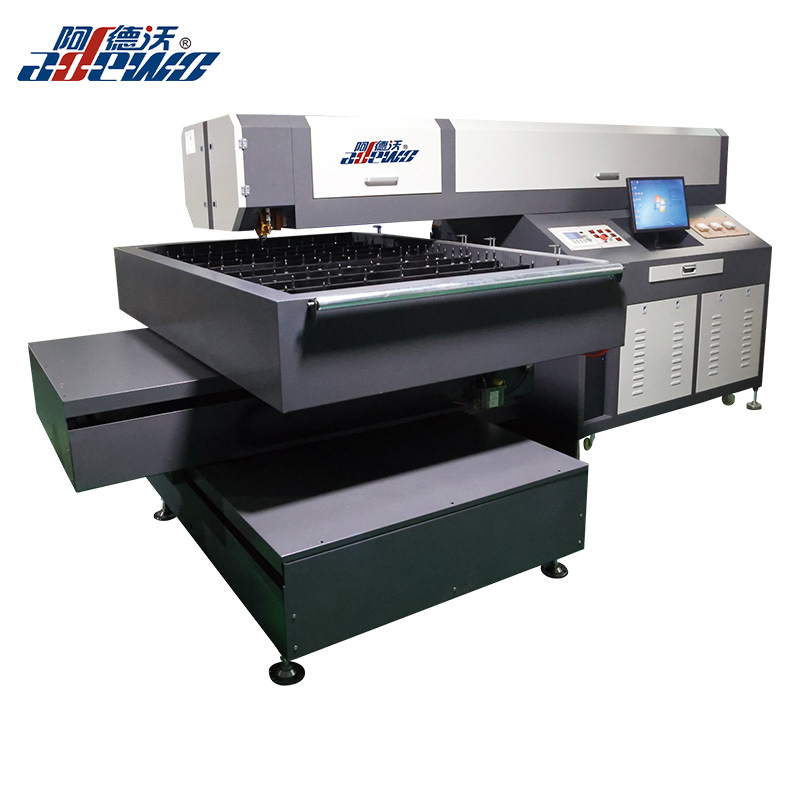
1. Máquina de corte a laser fixa de cabeça ADW-LC600
Depois que o projeto da matriz estiver pronto, a primeira etapa da produção é cortar a placa da matriz. A ADW-LC600 é uma máquina de corte a laser projetada para este trabalho.
Utiliza uma cabeça de laser fixa e uma mesa móvel, que mantém o corte estável. O fuso de esferas importado adiciona durabilidade e alta precisão, enquanto a estrutura cruzada suporta operação de longo prazo. O sistema de corte automático permite cortar diferentes espessuras de placa em uma única passagem, e o espelho e a lente são fáceis de substituir e limpar. Pode manusear compensados de 6 mm a 22 mm, bem como placas de PVC, acrílico e aço abaixo de 3 mm.
| Item | Especificação |
|---|---|
| Área de trabalho | 1200 × 1800 mm (personalizável) |
| Caminho do laser | Cabeça do laser fixa, movimentos de mesa |
| Tipo de unidade | Parafuso de esfera aterrado importado |
| Materiais de corte | Contraplacado de 6–22 mm, PVC, acrílico, aço <3 mm |
| Formato de arquivo | AI, horário de verão, PLT, BMP, DXF |
| Fonte de energia | Monofásico 220V, 50/60Hz, 10A |
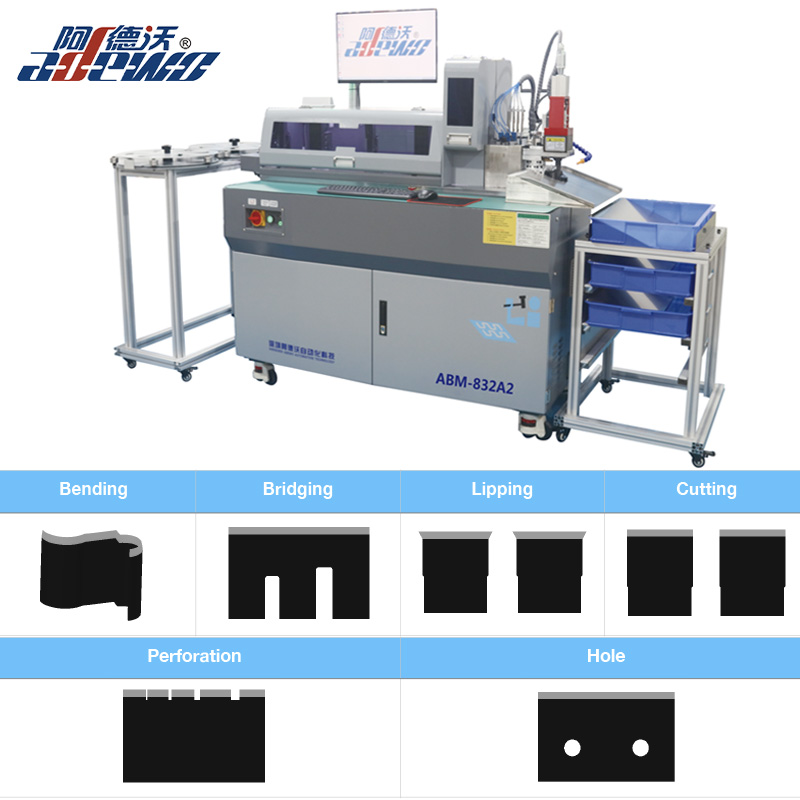
2. Máquina dobradora automática ABM-832A2
Depois que a placa é cortada, as réguas de aço precisam ser dobradas e cortadas para combinar com o formato do saco de papel. O ABM-832A2 automatiza esta etapa.
Combina dobra e corte em uma única operação, tornando o processo mais seguro e eficiente. A ferramenta multipunção oferece opções como rebordo, corte de molde, ponte, furo ou perfuração, e cada ferramenta é independente e fácil de substituir. Grampos duplos com alimentação por guia de parafuso permitem operação contínua e o software inteligente é fácil de usar com diversas opções de idiomas. Suporta espessuras de régua de 0,45 mm a 1,05 mm e alturas de régua de 8 mm a 32 mm.
| Item | Especificação |
|---|---|
| Espessura da regra | 0,45, 0,53, 0,71, 1,05 mm |
| Altura da regra | 8–32 mm |
| Funções básicas | Dobra, borda, corte de molde, ponte, corte plano |
| Funções opcionais | Perfuração, buraco |
| Formato de arquivo | DXF, DWG |
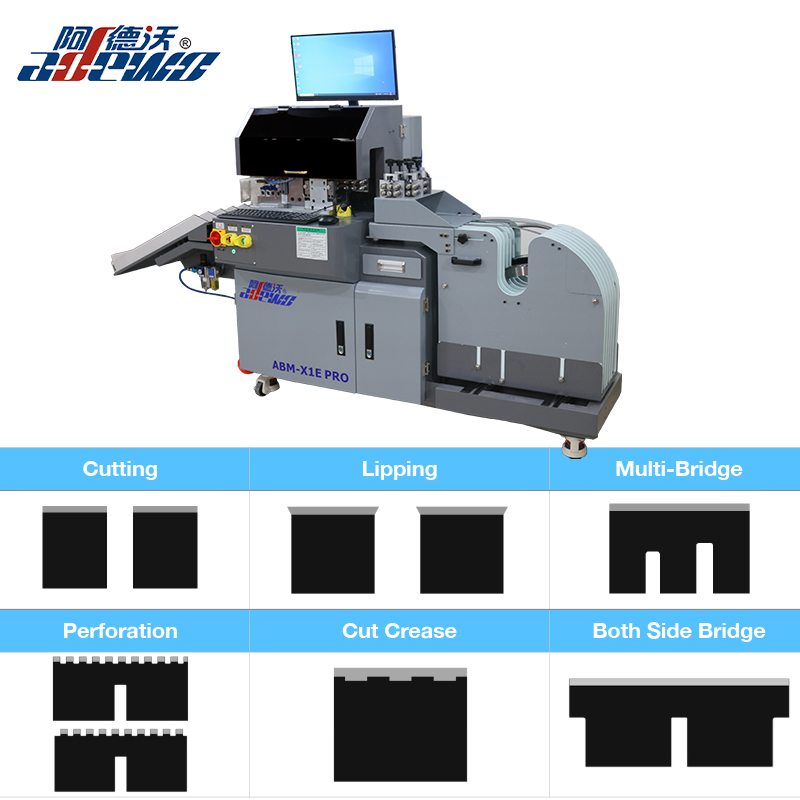
3. Máquina de corte e vinco com classificação de comprimento ABM-X1E PRO
As regras de vinco são importantes para dobras limpas em sacos de papel. O ABM-X1E PRO ajuda a preparar regras de vinco e recursos relacionados com precisão.
O software identifica automaticamente diferentes comprimentos, para que você não precise classificá-los manualmente. As ferramentas são personalizáveis, incluindo opções para régua de decapagem e vinco a laser de 4 pontos/8 pontos. Cada ferramenta é independente e fácil de substituir, e o servo motor lida com ponte e corte automáticos. A largura da perfuração e do vinco cortado pode ser definida através do software. Um cassete multi-regra comporta até sete bobinas de régua de aço, tornando as trocas fáceis e seguras. A máquina também suporta software em inglês e chinês e ocupa pouco espaço.
| Item | Especificação |
|---|---|
| Espessura da regra | 0,71, 1,05, 1,42 mm |
| Funções de três ferramentas | Ponte, corte, borda, ponte de ambos os lados |
| Funções de quatro ferramentas | Ponte, corte, borda, ponte de ambos os lados, perfuração |
| Funções opcionais | Corte de vinco, corte de canto, régua de vinco de 4pt/8pt, régua de decapagem |
| Formato de arquivo | DXF, DWG |
- Lojas de matrizes que produzem matrizes de sacos de papel regularmente e que desejam reduzir o tempo de entrega.
- Empresas de embalagens que precisam de produção mais rápida de matrizes para cumprir prazos de entrega apertados.
- Fabricantes que buscam melhor consistência e repetibilidade entre trabalhos.
- Empresas que planejam ampliar a produção de moldes para sacolas de papel sem aumentar proporcionalmente os custos de mão de obra.
Fazer uma matriz para saco de papel é um processo de várias etapas que exige precisão em todas as etapas – desde o projeto CAD e corte a laser até a dobra da régua, inserção, aplicação de borracha e teste. Errar em qualquer uma dessas etapas significa uma matriz que não corta corretamente, não vinca corretamente ou não dura.
A boa notícia é que grande parte desse processo pode ser automatizado. Se você está produzindo matrizes para sacos de papel e deseja melhorar a velocidade, a precisão ou a consistência, vale a pena explorar essas máquinas. Você pode entrar em contato com a Adewo para obter uma demonstração, especificações da máquina ou suporte técnico adaptado às suas necessidades de produção.
Copyright © 2022 Adewo Automation Equipment Co., ltd. Todos os direitos reservados.
Links Sitemap RSS XML política de Privacidade